El higo seco llega a la planta en sacos, a menudo prensado en bloques, y tiene que salir calibrado, seleccionado y listo para la caja. Entre una cosa y otra hay una secuencia de estaciones cuyo orden no es arbitrario: cada una prepara el producto para la siguiente. Así se razona en una línea de procesamiento de higos secos de Mekatronik Makina.
01
Por qué la línea empieza por el saco y no por el lavado
El primer problema no es limpiar, es entregar el producto de forma regular. El elevador de sacos levanta los sacos llenos y los vacía en el punto de alimentación de la línea. Después, el dosificador de alimentación uniforme reparte el flujo hacia el transportador de apertura de bloques en agua.
Esa regularidad condiciona todo lo que viene detrás. Si el higo cae a la línea en golpes irregulares, el lavado trabaja con tiempos de contacto distintos y la criba de calibrado recibe producto apilado. Por eso la alimentación se proyecta como estación propia y no como un detalle de la tolva.
02
Qué ocurre con los bloques prensados
El higo prensado en bloque no se lava tal cual. El transportador de apertura de bloques en agua ablanda en agua los bloques y separa los frutos entre sí. Solo cuando cada fruto está suelto, el agua y los cepillos pueden llegar a su superficie.
La velocidad de este transportador y el tiempo que el bloque pasa en el agua dependen del tipo de higo y del grado de compactación. Son valores que se fijan en el proyecto y se afinan con el producto real en la puesta en marcha, no cifras de catálogo.
03
Lavado y escurrido: tres estaciones con funciones distintas
Tras la apertura, el higo pasa por tres estaciones que a veces se confunden:
- 01Lavadora de cepillos verticales: los cepillos giratorios limpian el polvo y los residuos de la superficie del fruto.
- 02[Jacuzzi](/makinalar/jakuzi): lava el producto en un baño de agua con burbujas y completa la limpieza. Puede trabajar con agua caliente y fría.
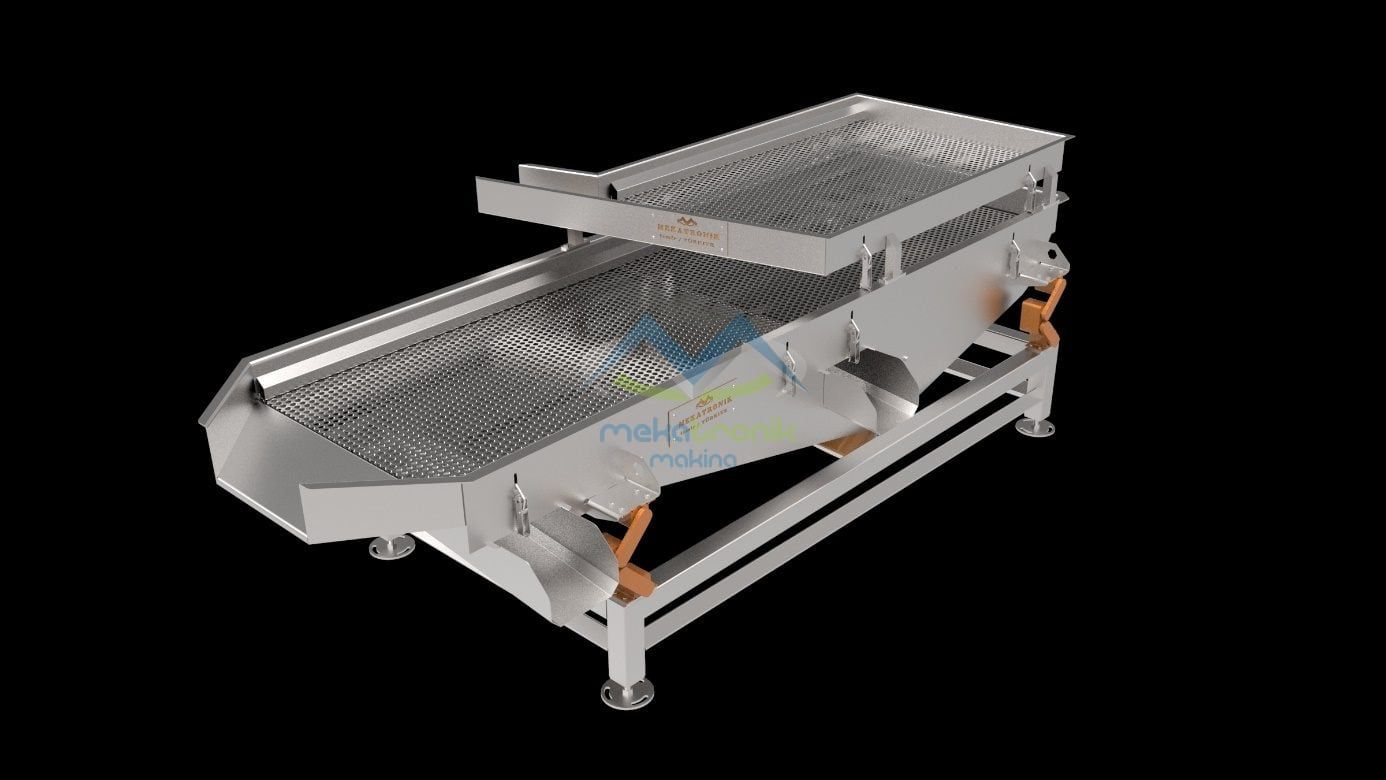
- 03Zaranda de escurrido: retira por vibración el exceso de agua del producto lavado.
La última es la que más se subestima. Un higo que llega mojado a la estación de calibrado se adhiere a las cribas y a otros frutos, y ensucia la superficie de calibrado. Por eso el escurrido va antes del calibrado y no después. Las versiones con ventilador acortan el tiempo de escurrido respecto de las que no lo llevan; la diferencia se mide con el producto en la puesta en marcha (véase la zaranda de escurrido).
04
Calibrado y selección: primero tamaño, luego la banda
En la sublínea de calibrado, el dosificador entrega el higo en una capa regular a la zaranda de calibrado. El producto pasa por los orificios de las cribas y se separa por tamaños. Cada tamaño sale por su propio canal.
Solo después llega la banda de selección iluminada, donde los frutos defectuosos y las impurezas se retiran a mano. El orden tiene una lógica práctica: una banda que recibe un solo tamaño a la vez es más fácil de supervisar que una que recibe todos mezclados, y quien selecciona puede mantener el mismo criterio visual durante el turno. Más detalles en la página del transportador de selección iluminado.
05
Corte, pasta y llenado según el destino del higo
No todo el higo sigue el mismo camino. La línea se organiza en sublíneas de lavado, calibrado, corte, pasta y llenado, y cada cliente elige cuáles necesita:
| Destino del higo | Estaciones propias | Qué resuelven |
|---|---|---|
| Higo entero calibrado | Zaranda de calibrado, banda de selección iluminada, mesa de llenado de cajas | Tamaños separados, control visual y llenado sin caídas altas |
| Higo en cubos | Cortadora en cubos y ciclón de alimentación de harina | Cubos de la medida deseada que no se pegan entre sí |
| Higo en pasta | Máquina de pasta y mesa de llenado | Materia prima para la industria alimentaria |
En el higo en cubos, el ciclón añade una cantidad controlada de harina para que los cubos recién cortados no se peguen. En el llenado, la mesa de llenado de cajas acorta la altura de caída del producto, algo que importa en un fruto blando. Si el cliente trabaja con varios formatos a la vez, las sublíneas pueden proyectarse por separado o de forma integrada según la distribución de la planta.
Qué se define antes de dibujar la línea
Antes de fijar el orden de las estaciones conviene tener claras tres cosas: qué formato final de higo se quiere (entero, cubos o pasta), cuánto producto debe procesar la planta por hora y en qué espacio se va a instalar. La forma y el tamaño del producto final se definen en el proyecto, y los valores de capacidad se concretan en la oferta según el producto y el objetivo de producción.
Las superficies en contacto con el producto se fabrican en acero inoxidable AISI 304 y, según el proceso, en AISI 316. Las máquinas se proyectan conforme a los requisitos de conformidad CE aplicables. Dónde exactamente se usa cada calidad lo precisa la oferta, porque no toda la máquina tiene el mismo material.
06
Siguiente paso
Si está evaluando una línea de higos secos para Perú, España u otro mercado, el punto de partida es describir su producto, el formato final y el espacio disponible. Con eso se puede discutir el orden de las estaciones y el tamaño de cada una. Puede pedirlo desde la página de oferta.