Cuando se habla de capacidad de línea, la conversación suele girar hacia la máquina más lenta. En la práctica el problema está más a menudo en la regularidad de la alimentación que en la velocidad de nada. El producto que llega amontonado a intervalos impide que cada estación de la línea trabaje como fue concebida.
01
Qué rompe el producto amontonado
Las máquinas de cribado trabajan sobre producto repartido por la superficie de la criba. Si la fruta llega apilada, las piezas de abajo no tocan nunca la criba y, para ellas, no ha habido separación alguna. Lo mismo vale en el lavado: el producto que queda dentro del montón no entra en contacto pleno con el agua.
En el corte el efecto se ve más. El producto que entra irregular en el juego de cuchillas da piezas sin medida definida. Así, la irregularidad de la alimentación aflora como problema de calidad al final de la línea, donde resulta fácil culpar a la máquina que está allí.
02
Qué hace el alimentador vibratorio
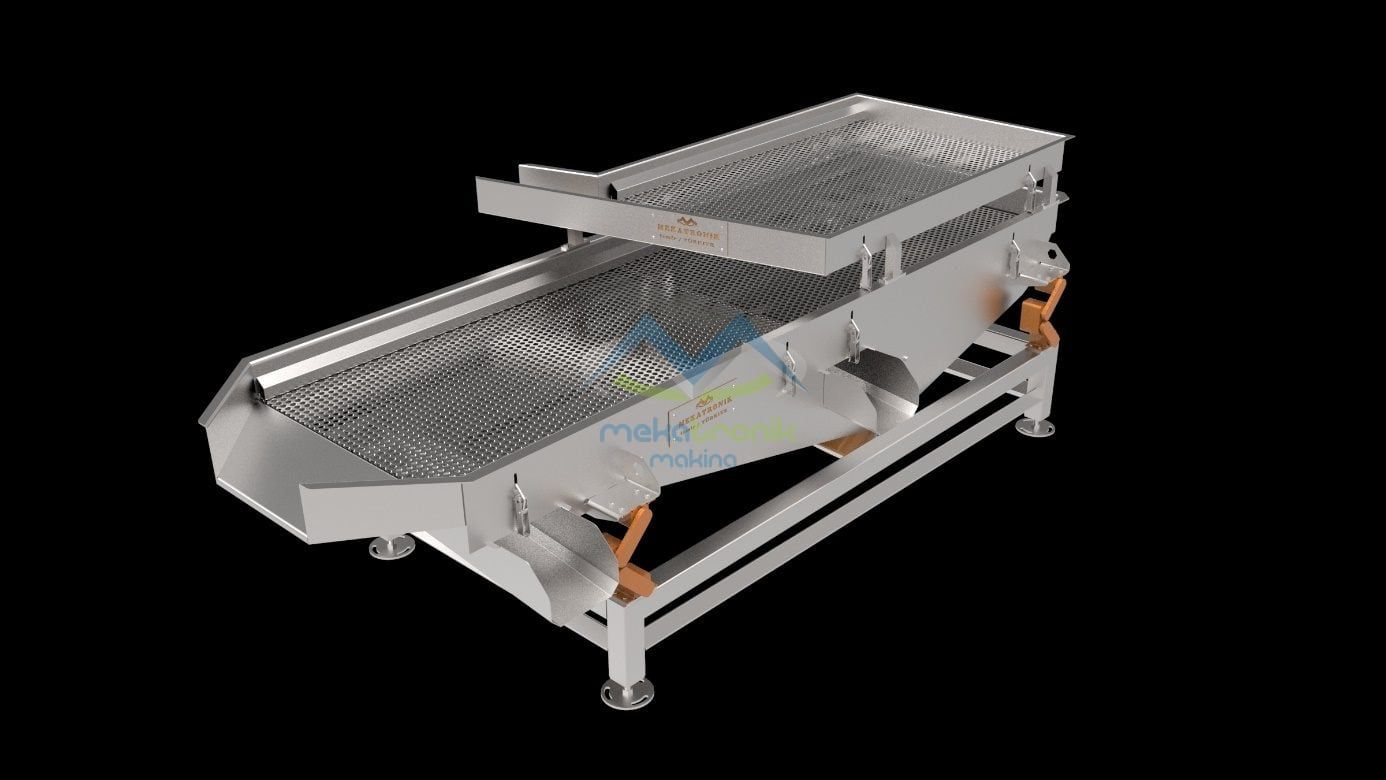
El alimentador vibratorio traslada de forma equilibrada hasta la etapa siguiente el producto descargado manualmente. El producto entra en la artesa y avanza por vibración, mientras los agitadores interiores ayudan a separarlo en piezas sueltas durante el recorrido.
De ahí vienen sus dos funciones simultáneas: la dosificación, es decir, igualar la cantidad que baja por la línea, y la separación del producto que se ha apelmazado. Con fruta deshidratada que sale de almacén, ambas suelen hacer falta a la vez.
03
Dónde se ubica en la línea
La alimentación vibratoria se sitúa cerca del punto en que el producto entra en la línea:
- 01Entrada del producto por volcado de cajas o descarga manual
- 02Alimentador vibratorio, alimentación regular y separación en piezas sueltas
- 03Separación de impurezas y cribado
- 04Lavado y escurrido
- 05Calibrado y corte
Delante suele haber un volcador de cajas; vaciar una caja es por naturaleza un movimiento en bloque y siempre necesita detrás un paso de regularización. El flujo de una línea completa está en la página de línea de procesamiento de pasas.
04
Marco técnico
| Aspecto | Valor |
|---|---|
| Material del cuerpo | Acero inoxidable AISI 304 |
| Superficie de contacto | AISI 304, AISI 316 opcional según proceso |
| Principio de trabajo | Alimentación equilibrada con agitadores interiores |
| Accionamiento | Motorreductor |
| Control | Controlado por PLC o funcionamiento autónomo |
| Capacidad | Se define por proyecto |
| Alimentación | 380 V / 50 Hz |
| Limpieza | Construcción de limpieza sencilla |
Que funcione bajo control de PLC o de forma autónoma facilita añadirlo a una línea existente. Si la línea está automatizada, el caudal de alimentación se ajusta junto con las demás estaciones; si no lo está, la máquina trabaja por su cuenta.
05
Qué revisar al especificarlo
- 01Cómo llega el producto a la línea: volcado de cajas o descarga manual
- 02Cuánto tiende a apelmazarse el producto, es decir, si hacen falta agitadores
- 03El caudal que admite la estación siguiente
- 04Intervalo de limpieza y frecuencia de cambio de producto
- 05Si se necesitan medidas especiales según el lugar de uso
Las cifras de capacidad se definen por proyecto: el tipo de producto, la forma en que llega y el objetivo diario de la línea se valoran en conjunto.
06
Cómo se ajusta el caudal de alimentación
El caudal correcto no es el máximo que la máquina puede entregar, sino el que admite la estación siguiente. Si se empuja más producto del que admite una máquina de cribado, el piso se satura y la separación se degrada; en una estación de corte, la medida se desvía.
La máquina funciona bajo control de PLC o de forma autónoma. Si la línea está automatizada, el caudal se ajusta junto con las demás estaciones y la alimentación se detiene cuando se detiene una estación. En una línea autónoma el ajuste queda en manos del operario y el caudal se fija según lo que admite la estación más crítica.
07
Cambio de producto y limpieza
La artesa y los agitadores interiores están en contacto directo con el producto, así que son lo primero que se limpia en un cambio. Una construcción de limpieza sencilla reduce el riesgo de arrastre entre dos lotes y, en plantas que procesan productos pegajosos, forma parte del plan de turnos.
Las superficies en contacto con el producto son de acero inoxidable AISI 304, y se emplea AISI 316 cuando el proceso lo exige. En el accionamiento hay un motorreductor, y las cifras de capacidad se definen por proyecto.
Indíquenos el punto de alimentación de su línea y su objetivo diario, en Perú o en España, y estudiamos la medida y la disposición adecuadas. Puede escribirnos desde la página de presupuesto.