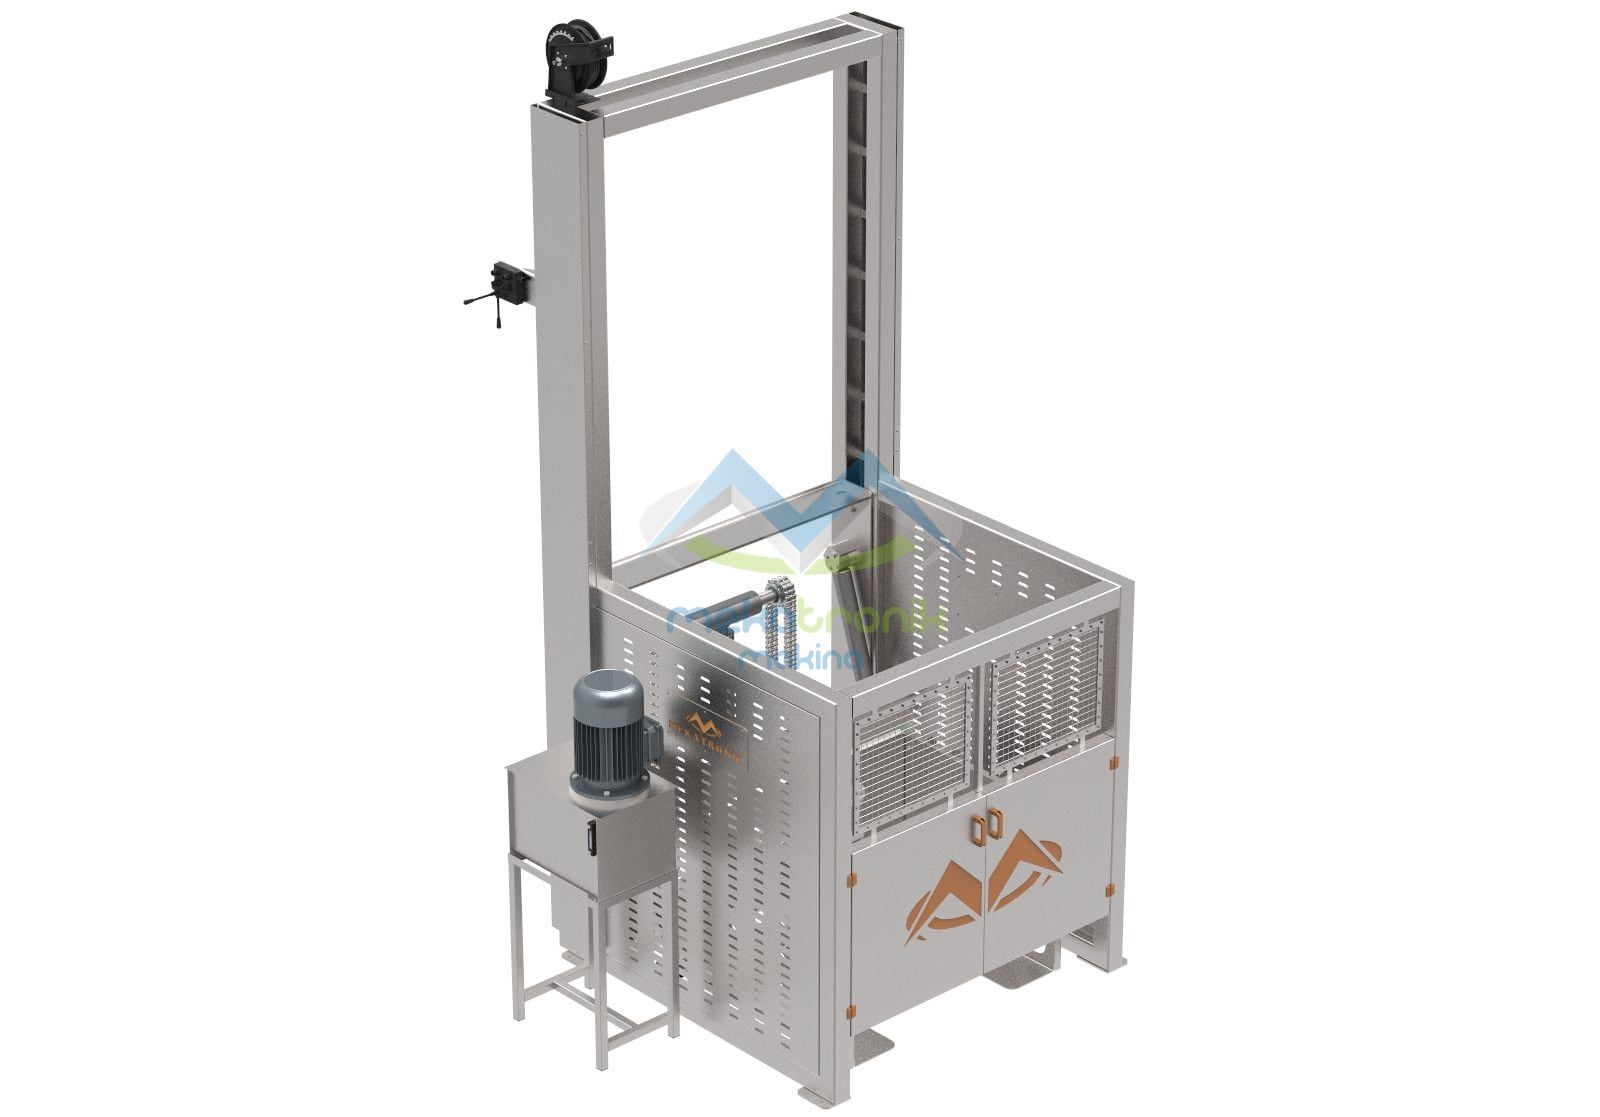
El volcador de cajas vacía la caja llena, pero el trabajo no termina ahí: la caja vacía debe salir del inicio de la línea. Si ese flujo no se planifica, las cajas vacías se acumulan alrededor de la plataforma y el volcado se convierte en la estación más lenta. El espacio y el personal que necesita un Volcador de Cajas dependen tanto de la máquina como del recorrido de la caja vacía.
01
¿Adónde va la caja una vez vaciada?
Al final del ciclo la caja vacía vuelve a su posición inicial en la máquina y queda lista para un nuevo ciclo. Después alguien debe retirarla de la plataforma y otra persona debe colocar la siguiente caja llena. Si no se ha definido el destino de la caja vacía, esos dos movimientos se esperan mutuamente.
Cada planta sigue un camino distinto: la caja puede devolverse al productor o al proveedor, lavarse y reutilizarse, o reservarse al final de la línea para recibir el producto terminado. El camino elegido determina cuánto suelo ocupan las cajas vacías al inicio de la línea, tanto en una planta de Perú como en una de España.
02
¿Cómo se reserva el espacio en la línea?
Un plano que solo muestra la huella de la máquina queda incompleto. Alrededor de la plataforma, cada una de estas zonas necesita su propio espacio.
- 01Zona de espera de cajas llenas: donde esperan su turno las cajas traídas con montacargas o transpaleta
- 02Pasillo de maniobra del montacargas o la transpaleta: margen para girar y retroceder al colocar una caja llena en la plataforma
- 03La plataforma de la máquina y el espacio libre que necesita el movimiento de volcado
- 04Zona de acopio de cajas vacías: donde se apilan las cajas retiradas de la plataforma
- 05Salida de las cajas vacías: dispuesta de modo que no cruce el recorrido de las cajas llenas
El error de distribución más frecuente es que el tráfico de cajas llenas y vacías se cruce en el mismo pasillo. Si un mismo montacargas trae las llenas y retira las vacías, los dos trabajos se esperan. Siempre que se pueda, cada flujo va en una dirección distinta; si no, el orden del trabajo se fija desde el principio como norma escrita.
03
¿Cómo se reparte el trabajo entre las personas?
La máquina vuelca con elevación hidráulica y el operador inicia el ciclo desde el panel de control, pero al inicio de la línea hay más de una tarea. Separarlas desde el principio muestra quién espera a quién.
| Tarea | Qué hace | Pregunta para la planificación |
|---|---|---|
| Transporte de cajas llenas | Lleva la caja llena a la plataforma con montacargas o transpaleta | ¿Qué distancia hay entre la zona de espera y la plataforma, y el recorrido está libre de otro tráfico? |
| Operador del volcado | Inicia el ciclo desde el panel y vigila la descarga | ¿Ve el operador a la vez el panel y el punto de descarga? |
| Encargado de cajas vacías | Retira la caja vaciada, la apila o la envía a lavado | ¿La zona de acopio está cerca de la plataforma y la salida despejada? |
| Observador del inicio de línea | Vigila que el producto fluya con regularidad a la tolva o al transportador | ¿Quién actúa cuando el producto se apelmaza o se atasca? |
En una planta pequeña estas tareas pueden recaer en una sola persona; lo importante es que cada tarea esté definida. Si la misma persona conduce el montacargas y vigila el panel, el transporte de cajas llenas se detiene durante el volcado. Cuántas personas hacen falta depende del número diario de cajas y de la distribución, por eso no damos una cifra fija.
04
¿Cómo influye el flujo de cajas vacías en el ritmo de la línea?
La función del volcador es dar a las estaciones siguientes un flujo regular; no tiene por qué ser la estación más rápida de la línea. Si las cajas vacías se acumulan, esa regularidad se pierde: no se puede colocar la siguiente caja llena porque la plataforma no está libre y el producto llega a la línea a golpes.
No indicamos un tiempo de ciclo porque varía según el tipo de caja y el producto; se mide conjuntamente en la puesta en marcha. Para planificar conviene observar en la misma prueba cuánto tarda la retirada de la caja vacía. Si el ciclo de volcado es corto y la retirada es lenta, el cuello de botella no está en la máquina sino en el flujo de cajas vacías.
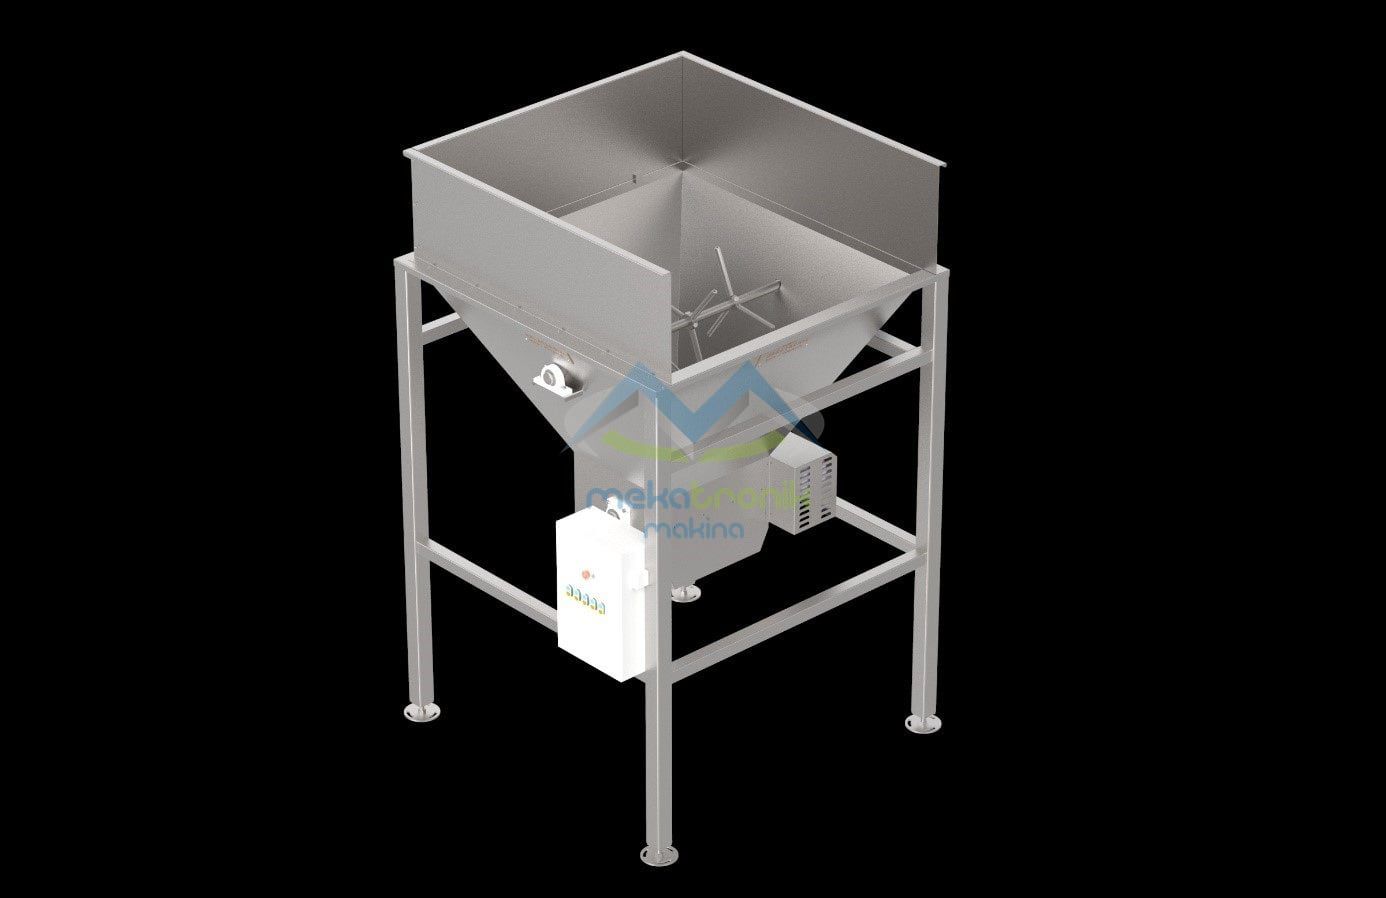
Al salir de la caja, el producto suele caer en grumos, por eso la máquina se piensa normalmente junto con la Tolva de Dosificación con Agitadores, cuyos agitadores deshacen los grumos y alimentan el transportador de forma pareja. La posición de la tolva respecto a la plataforma de volcado debe elegirse sin chocar con el recorrido de las cajas vacías.
05
¿Cómo cambia el material de la caja la zona de cajas vacías?
La máquina se define para cajas de plástico, madera o metal. Los tres materiales no se apilan, transportan ni limpian igual, así que el tamaño y la disposición de la zona de cajas vacías se estudian por separado según el material. Si la planta usa más de una medida de caja, existe la opción de una plataforma adaptada a distintas medidas, y la zona de cajas vacías debe admitir esa variedad.
En seguridad, la máquina incluye un sistema de bloqueo, sensores de seguridad y tapas frontales que desactivan el sistema al abrirse. Además, conviene dejar por escrito cuándo puede subir el encargado de cajas vacías a la plataforma. Los detalles se definen en cada proyecto en el marco del cumplimiento de los requisitos de conformidad CE.
06
¿En qué línea se hace esta planificación?
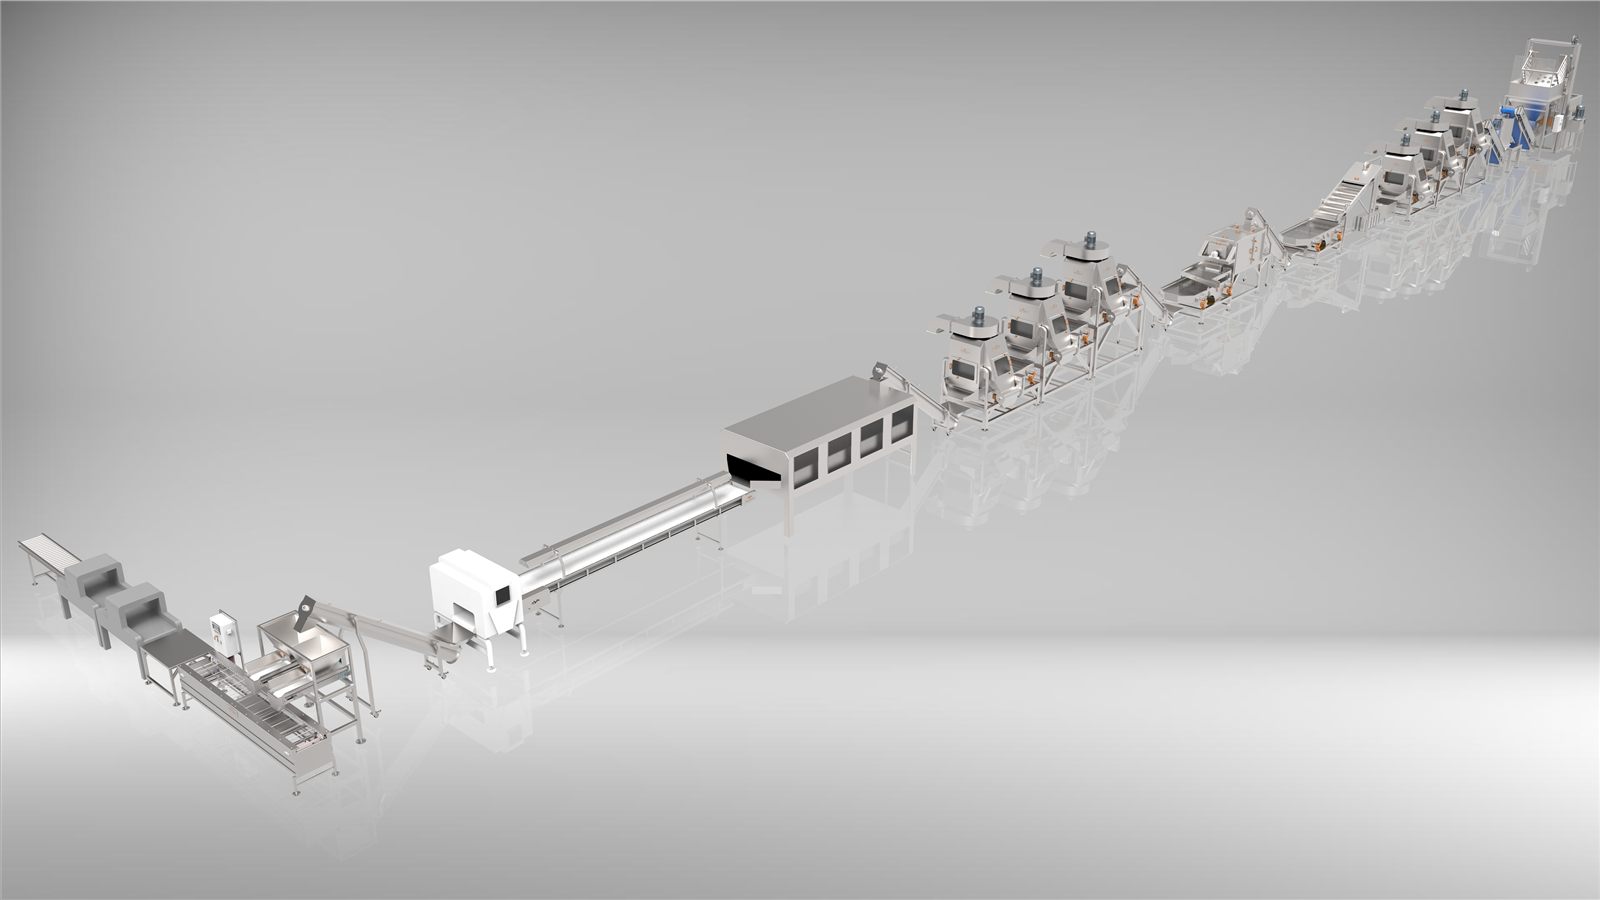
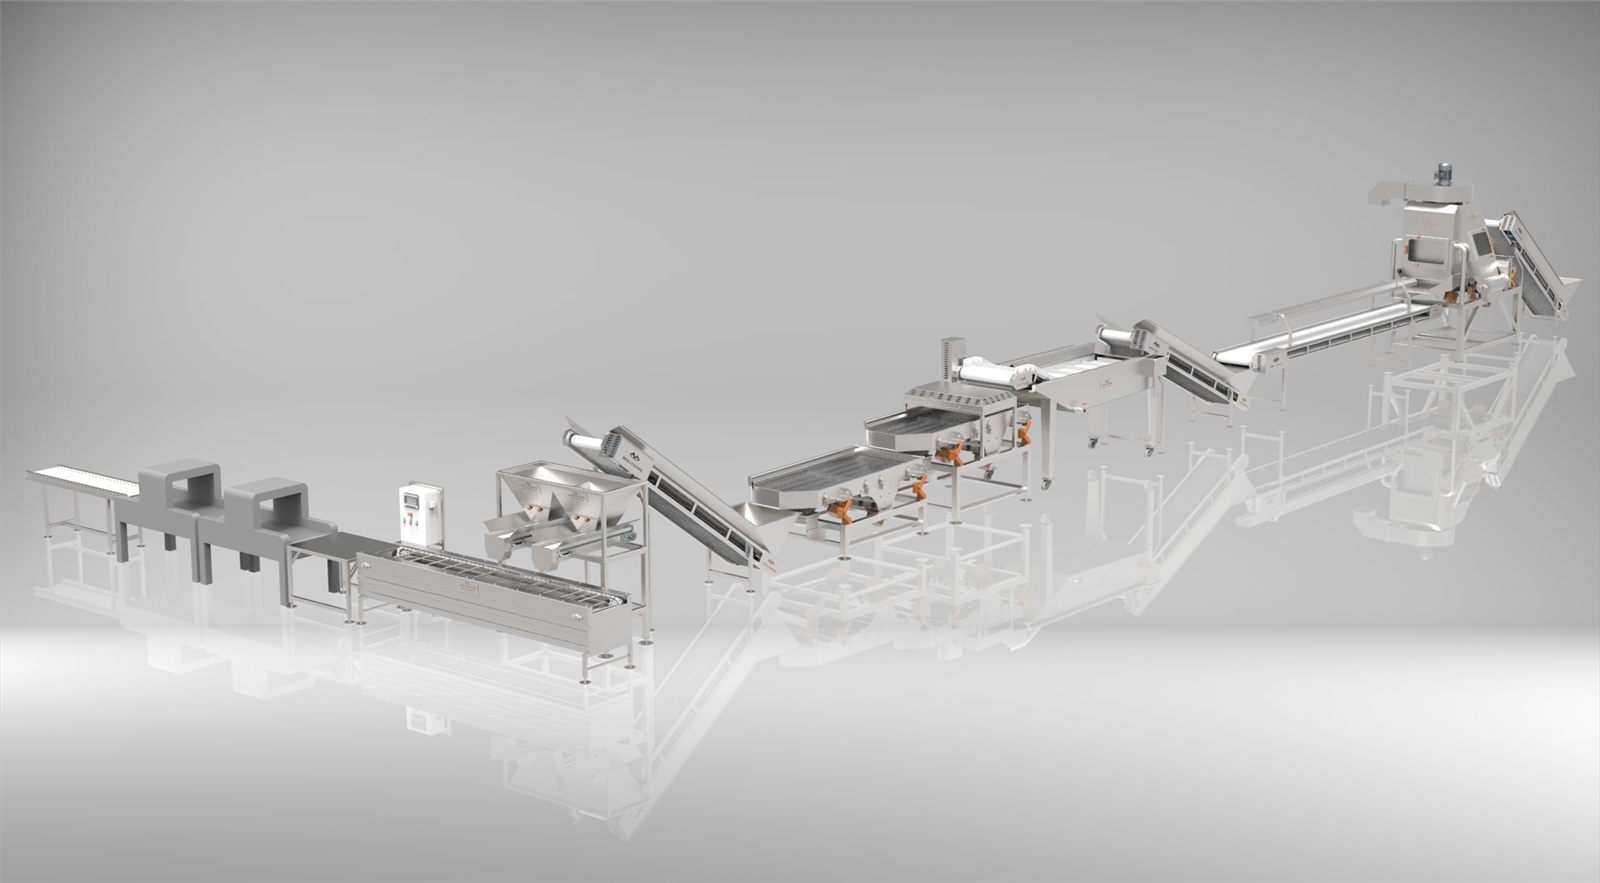
El volcador de cajas se presenta dentro de la Línea de Procesamiento de Pasas. El producto llega en cajas y se procesa a granel, de modo que el flujo de cajas vacías empieza justo al inicio de esa línea. También puede especificarse como máquina independiente para otros productos; esas decisiones dependen del producto y de la distribución de la planta.
07
Siguiente paso
Anote el material y las medidas de las cajas, el número diario de cajas, el destino de las cajas vacías (devolución, lavado o rellenado) y la superficie que puede reservar al inicio de la línea, y envíelos desde la página de presupuesto. Con esos datos definimos juntos la distribución y el flujo del personal. La capacidad y el tiempo de ciclo varían según el proyecto, y los valores exactos se fijan en la oferta.