Cuando se vacían las cajas al inicio de una línea, el producto casi nunca llega suelto y por separado. Llega en gran cantidad y en forma de bloques, y si ese volumen cae de golpe sobre la banda, la primera máquina queda medio vacía o se atasca en pocos minutos. La tolva de dosificación con agitadores se instala entre el punto de volcado y la banda para resolver justo eso. Aquí explicamos qué hace, cómo se regula la alimentación y qué revisar antes de elegirla.
01
¿Qué hace exactamente una tolva de dosificación con agitadores?
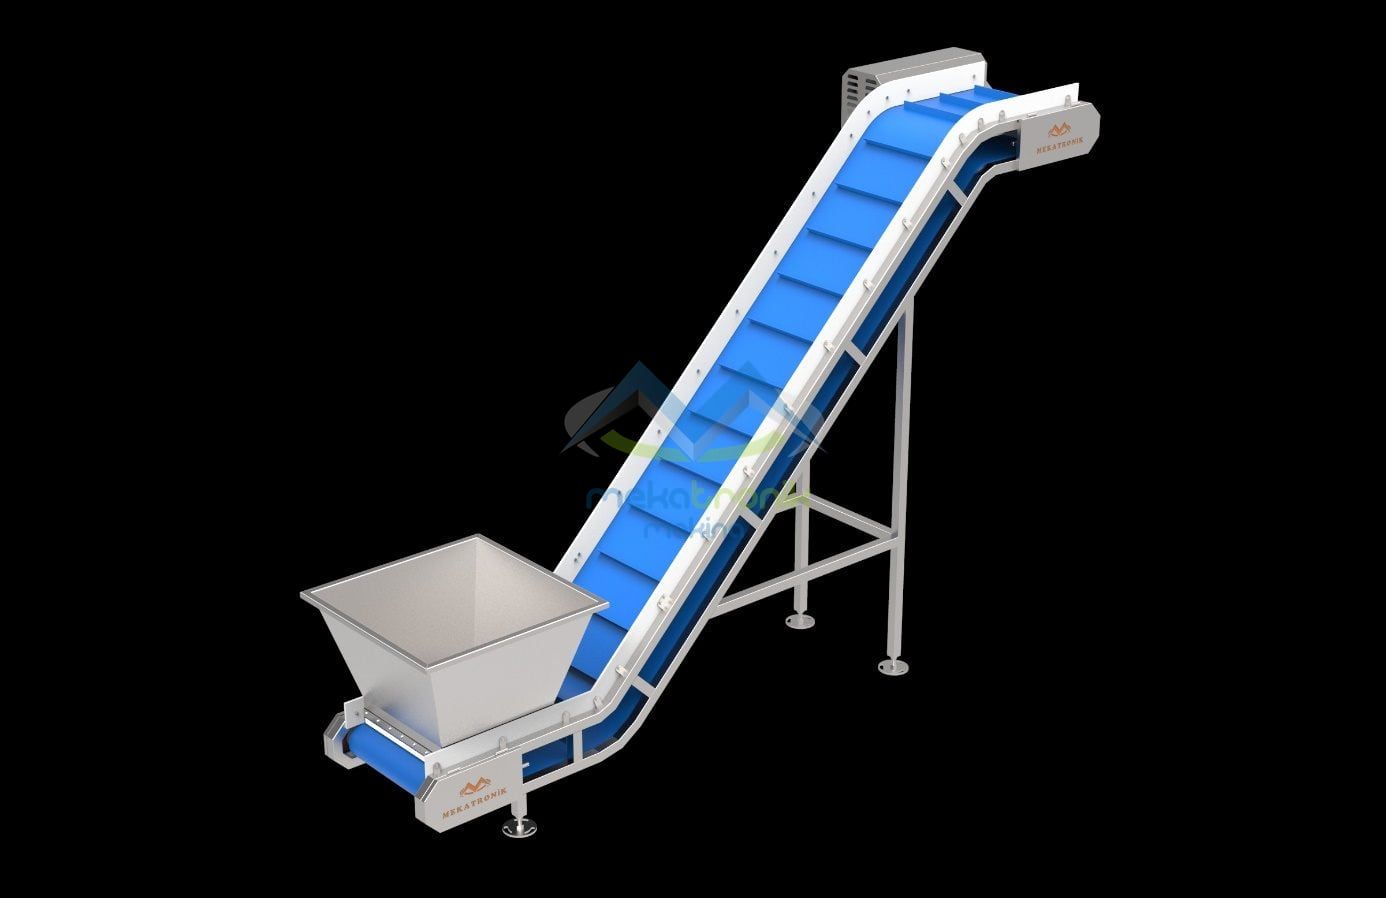
Cumple dos funciones en un mismo cuerpo. Primero, los agitadores del interior dividen el producto en bloques en trozos más pequeños. Segundo, la tolva dosifica ese producto sobre la banda transportadora a un ritmo que el resto de la línea pueda absorber. Las máquinas siguientes reciben un flujo continuo en lugar de un montón irregular.
El catálogo describe la secuencia en tres pasos: el producto en forma de bloques que llega del volcador de cajas se vierte en la tolva, los agitadores lo dividen en trozos más pequeños y el producto se dosifica y se transfiere a la banda transportadora. La mayoría de los problemas de alimentación en cabecera de línea nacen de que uno de esos tres pasos falla o está mal ajustado.
02
¿Cómo llega el producto a la tolva?
En una línea donde el producto llega en cajas estándar, el compañero habitual es el volcador de cajas. Eleva la caja de forma controlada y la vacía hacia la tolva. Como una caja volcada libera mucho producto de una vez, la tolva debe convertir esa carga repentina en un flujo que la línea pueda transportar.
Por eso ambas máquinas se planifican juntas. Colocar la tolva bajo el punto de volcado, con la banda saliendo hacia la primera máquina de proceso, evita el trabajo manual con pala y mantiene ordenada la cabecera de la línea, ya sea en una planta de pasas en Perú o en una de frutos secos en España.
03
¿Cómo se regula el ritmo de alimentación?
La velocidad de la banda de la tolva se ajusta con un variador de frecuencia y el accionamiento es un motorreductor. Si cambian el tipo de producto, su humedad o la velocidad de admisión de la máquina siguiente, el operador puede reequilibrar la alimentación en lugar de trabajar con un ritmo fijo.
La lógica es sencilla. Si la tolva entrega demasiado rápido, la máquina siguiente se acumula. Si entrega demasiado lento, la línea trabaja vacía y queda por debajo de su capacidad. Romper los bloques tiene el mismo objetivo, porque los bloques grandes crean una carga irregular sobre la banda y envían el producto a golpes a la máquina siguiente. La capacidad depende del proyecto y del producto, así que los valores exactos se definen en la oferta y no se citan de forma genérica.
04
¿Qué ofrece el sistema de control?
El control estándar es un mando manual electrónico. El operador observa la alimentación junto a la máquina y la corrige directamente. Para líneas que necesitan más automatización, según el catálogo existe la opción de funcionamiento con control PLC o independiente.
- 01Sistema de agitadores rompedores de bloques (estándar)
- 02Sistema de control electrónico con mando manual (estándar)
- 03Velocidad de banda ajustable con variador de frecuencia
- 04Accionamiento con motorreductor
- 05Fabricación en formas y dimensiones especiales según el lugar y el propósito de uso (opcional)
05
¿Qué materiales están en contacto con el producto?
El cuerpo es de acero inoxidable AISI 304. Las partes en contacto con el producto son una banda de PVC o PU apta para alimentos y una tolva de acero inoxidable AISI 304, con AISI 316 como opción según el proceso. Esto no significa que todos los componentes sean inoxidables: los motores y las partes eléctricas necesitan protección cuando la zona se lava.
La zona de los agitadores es donde el producto puede compactarse y dejar residuos. Vaciarla y limpiarla en los cambios de producto y al final del turno reduce el riesgo de mezcla con el lote siguiente.
06
¿Dónde va en la línea y cómo se elige?
En el catálogo, la tolva figura para la línea de procesamiento de pasas, donde trabaja al comienzo, en el punto en que el producto sale de la caja y entra en el flujo. El rendimiento de las máquinas siguientes depende en parte de lo bien ajustado que esté este primer paso.
| Situación | Qué considerar |
|---|---|
| El producto llega en cajas y cae en bloques | Tolva con agitadores después de un volcador de cajas |
| El producto ya está suelto | Puede bastar un sistema de alimentación más sencillo |
| La máquina siguiente admite despacio | Reducir la velocidad de la banda para evitar acumulación |
| La línea queda por debajo de su capacidad | Revisar si la alimentación es baja o si los bloques no se rompen |
Cuatro puntos orientan la elección: cómo entra el producto a la línea, el tipo de producto y su humedad, la velocidad de admisión de la máquina que sigue a la tolva y el espacio disponible bajo el punto de volcado. Se pueden fabricar dimensiones especiales para cada planta, pero las medidas finales se confirman cuando se conoce la distribución.
Los agitadores y el motorreductor son piezas en movimiento y deben formar parte de un plan de revisión periódica. El intervalo depende del producto y del régimen de turnos, por eso no se da una cifra fija. Un buen hábito del operador es observar la banda mientras se vacía la caja: la acumulación sobre la banda o los agitadores girando en vacío indican que hay que ajustar la velocidad.
Siguiente paso: para definir la tolva y el sistema de alimentación junto con la capacidad de su línea y su producto, envíe sus datos desde la página de cotización. Las dimensiones y la capacidad se confirman en la oferta según el proyecto.