El peso del producto que entra en cada caja es uno de los valores más cuestionados en una línea de envasado: el llenado corto genera reclamaciones y el exceso regala producto sin que nadie lo note. La báscula semiautomática de llenado de cajas equilibra ambos extremos con un llenado en dos etapas basado en celdas de carga. Este artículo explica cómo se forma la tolerancia del peso objetivo en la máquina y cómo seguirla durante el turno, tanto en plantas de Perú como de España.
01
¿Cómo se forma la tolerancia de peso en la máquina?
Según el registro del catálogo, el sistema de pesaje se basa en celdas de carga y el llenado se hace en dos etapas, gruesa y fina. En la etapa gruesa el producto fluye rápido y se llena la mayor parte de la caja. En la etapa fina el flujo se ralentiza y el peso objetivo se alcanza de forma controlada. La tolerancia resulta de ajustar ambas etapas juntas: cuanto antes se corta la etapa gruesa, más trabaja la fina y con más holgura se llega al objetivo, pero aumenta el tiempo por caja.
La tolerancia del peso objetivo se ajusta en conjunto durante la puesta en marcha. Por tanto no es un número mágico, sino un conjunto de ajustes construido según el producto, la caja y el peso objetivo. Los valores adecuados dependen del proyecto y los valores exactos se definen en la oferta.
02
¿Qué desplaza el peso?
El mismo ajuste no da el mismo resultado con todos los productos. En la fruta seca, el tamaño de la pieza, la humedad y la pegajosidad de la superficie influyen directamente en el flujo. Las causas principales de desviación son estas:
- 01Carácter del producto: cuanto mayor es la pieza o la humedad, menos predecible es la caída de la última pieza en la caja.
- 02Diferencia de tara: si el peso de la caja vacía varía entre lotes, el punto cero del pesaje se desplaza.
- 03Vibración mecánica: la vibración de una máquina cercana o del suelo puede filtrarse en la lectura de la celda de carga.
- 04Acumulación: los restos de producto sobre la superficie de pesaje y los brazos se suman al peso.
- 05Alimentación: si cambia la continuidad del suministro desde la tolva, cambia la cantidad que queda tras la etapa gruesa.
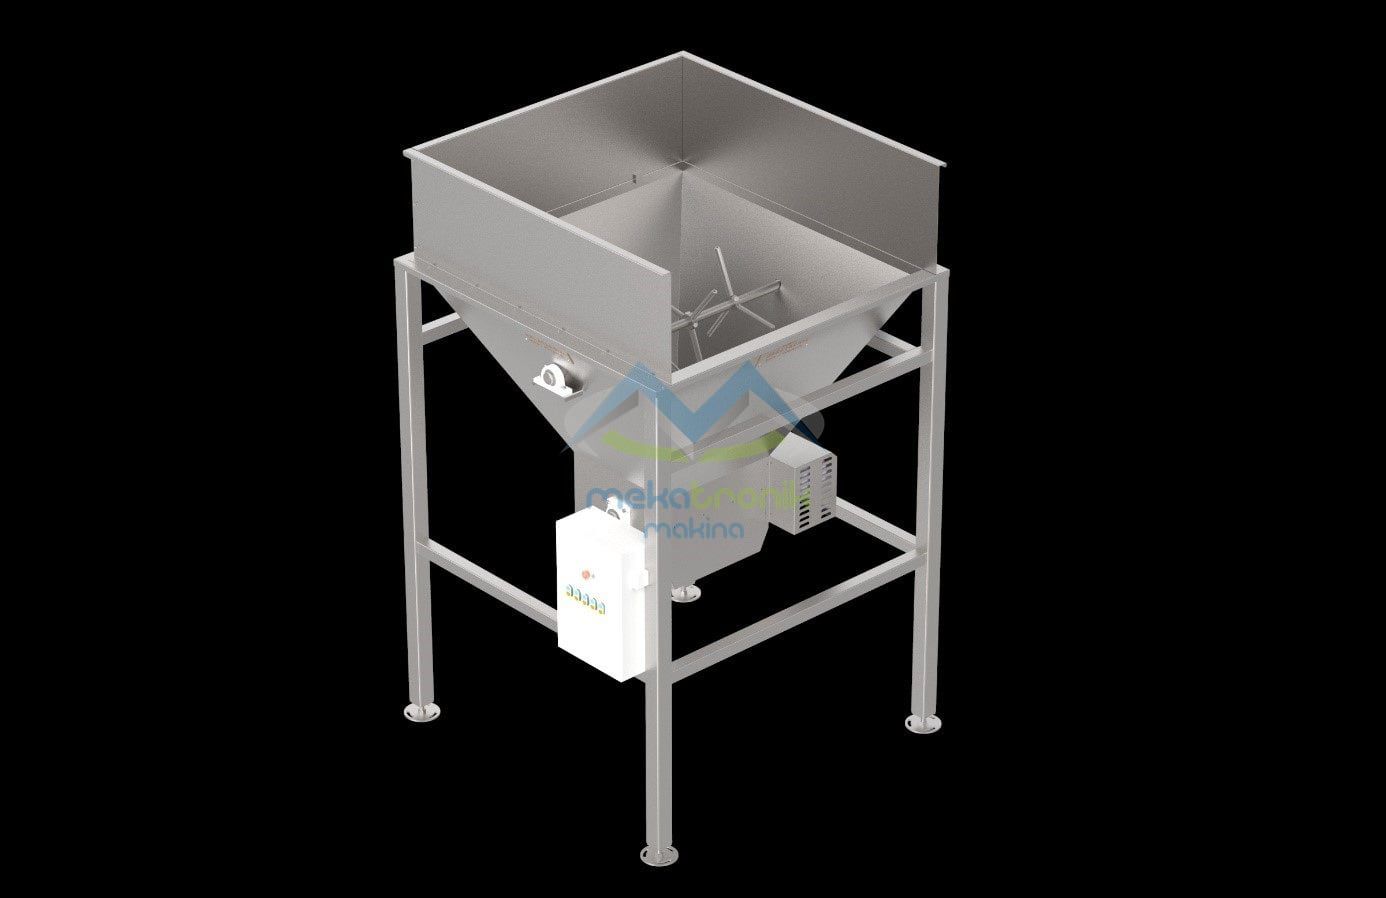
Si una estación previa llena las cajas a mano, también importa cómo llega el producto a la báscula. Para esa función el catálogo ofrece la tolva manual de llenado de cajas, una máquina complementaria del mismo grupo.
03
¿Cómo se sigue la tolerancia durante el turno?
Una máquina bien puesta en marcha no mantiene la tolerancia por sí sola. El seguimiento requiere una rutina corta y repetible. En la práctica funciona este orden:
- 01Control de cero al inicio del turno: con la superficie de pesaje vacía, ¿la báscula marca cero?
- 02Verificación con peso de referencia: se coloca un peso conocido en el sistema y se compara la lectura.
- 03Muestreo: a intervalos, las cajas llenas se pesan en una báscula de control aparte.
- 04Registro: cada muestra se anota con el turno, el producto y el peso objetivo.
- 05Lectura de tendencia: no se miran las desviaciones aisladas, sino si los registros se desplazan en una misma dirección.
La frecuencia del muestreo y la desviación aceptable se definen en el plan de calidad de cada planta. Por eso este artículo no da cifras: las fijan el producto, el envase y la especificación del cliente, no el catálogo de la máquina.
04
¿En qué orden se revisa cuando aparece una desviación?
Cuando los registros se desplazan hacia un lado, cambiar el ajuste de inmediato suele empeorar las cosas. Primero se descartan las causas sencillas y después se vuelve al ajuste de llenado.
| Síntoma | Revisar primero | Siguiente paso |
|---|---|---|
| Todas las cajas por encima del objetivo | Punto cero y restos en la superficie de pesaje | Verificación con peso de referencia y luego calibración |
| Todas las cajas por debajo del objetivo | Diferencia de tara de la caja, fricción de los brazos | Revisar el lote de cajas y limpiar los brazos |
| Resultados dispersos | Continuidad de la alimentación y vibración | Revisar el ajuste de paso de etapa gruesa a fina |
| Desviación solo con un producto nuevo | Tamaño de pieza y humedad | Volver a fijar juntos los ajustes del peso objetivo |
La calibración y los cambios en los parámetros de llenado deben hacerlos personas autorizadas y quedar anotados con su fecha. Si no, en el turno siguiente nadie sabrá por qué el resultado es distinto.
05
¿Cómo afectan la limpieza y el mantenimiento a la tolerancia?
Todas las superficies de contacto con el producto son de acero inoxidable AISI 304 y la estructura está pensada para desmontarse con facilidad y ser higiénica. Volver a montar bien las piezas tras la limpieza importa también para la exactitud del pesaje. Los brazos de arrastre se mueven sobre el sistema de pesaje, de modo que su posición y los restos que tengan se reflejan directamente en la lectura.
Por eso tras cada limpieza se repite el mismo control: lectura de cero, peso de referencia y unas cajas de prueba. En una línea que omite este control, el problema de tolerancia suele detectarse solo en el turno siguiente.
06
¿Para qué trabajo de llenado sirve esta máquina?
Una báscula semiautomática se instala para el llenado de cajas donde se necesita mantener el peso con precisión y el operario participa en colocar y revisar las cajas. Los brazos de arrastre hacen avanzar las cajas a intervalos regulares y con seguridad, lo que reduce la manipulación manual. El motor, el reductor, los rodamientos y los equipos eléctricos son piezas estándar de su clase, y el control se gestiona desde un panel electrónico programado a medida.
La máquina trabaja con alimentación de 380 V / 50 Hz. La capacidad es ajustable según el producto y el peso objetivo y se define para cada proyecto.
07
Siguiente paso
Si nos indica su producto, el tamaño de caja y el peso objetivo, podemos definir juntos la rutina de seguimiento de la tolerancia y la lista de estaciones. Puede dejar sus datos en la página de oferta o consultar la página técnica de la máquina.
TEMAS